Kritik bir CNC tezgâhı ya da paketleme hattı beklenmedik anda durduğunda herkes saate bakar. Gözden kaçan ise o anda kaç farklı maliyet kaleminin birden işlemeye başladığıdır: Kaybedilen üretim, boşta bekleyen personel, hurda, makineyi yeniden ayağa kaldırmak için harcanan enerji, geç teslimat riski ve altüst olan üretim planı.
Pek çok ekip duruşları zaten takip ediyor, ancak çoğu zaman fazla dar bir pencereden bakıyor. Hesap işçilik ve yedek parçada bitiyorsa çıkan rakam bakım kayıtları için fikir verir, ancak yatırım önceliklerini belirlemek için gerçeğin çok altında kalır.
Bu yazıda plansız duruşun ardındaki ana maliyet kalemlerini tek tek ayırıyor, geç gelen alarmların duruşu neden pek önleyemediğini anlatıyor ve durum izleme verisinin bakımı nasıl daha önleyici hâle getirebileceğini gösteriyoruz.
- 4: Duruş maliyetinin temel kalemi
- Dolaylı: Basit TDC hesabında çoğu zaman atlanan maliyetler
- Duruma bağlı: IIoT ile mümkün olan, makinenin durumuna göre tetiklenen bakım modeli
Sahada görülen performans iş yükünün niteliğine, düğüm kapasitesine ve kurulum tasarımına bağlıdır.
Duruş gerçekte ne kadara mal oluyor?
Yayımlanmış çalışmalardaki saatlik duruş maliyeti tahminleri çok geniş bir aralığa yayılır ve çoğu zaman birbiriyle kıyaslanamaz: her çalışma kendi sektörlerini, ekipmanlarını ve maliyet kalemlerini seçer. Başka bir tesisin rakamı, sizin hattınız hakkında pek az şey söyler.
Sizin rakamınızı ekipmanın kendisi ve bulunduğu hat belirler: durdurduğu üretimin değeri, hattı yeniden ayağa kaldırmanın zorluğu, müşteriye verdiğiniz hizmet taahhütleri ve kaybedilen üretimin sonradan gerçekten telafi edilip edilemeyeceği. Satışı önceden yapılmış bir hattaki darboğaz ekipmanla arkasında yedek kapasite olan bir makinenin maliyeti arasında kat kat fark olabilir. Bu yüzden rakamı kendi tesisinizin verisinden çıkarın.
Gerçek duruş maliyetini (True Downtime Cost, TDC) hesaplamak için hem somut hem de soyut kalemleri dört ayrı başlık altında ele almanız gerekir.
Kalemlere göre duruş maliyeti dağılımı
| Kalem | Toplam maliyetteki payı (%) |
|---|---|
| Kaybedilen üretim | 40 |
| Tedarik zinciri cezaları | 25 |
| Doğrudan işçilik | 20 |
| Malzeme hurdası | 15 |
Bir darboğaz ekipman için örnek dağılımdır, kıyaslama değeri değildir. Kendi dağılımınızı tesisinizin rakamlarıyla çıkarın.
Doğrudan işçilik ve acil onarım maliyeti
Herkesin ilk hesapladığı kalem budur; rakamları insan kaynaklarından almak en kolayıdır.
- Boşta bekleyen personel: Makinenin yeniden çalışmasını bekleyen 5 operatörün saatlik ücreti.
- Bakım ekibinin fazla mesaisi: Pazar gecesi saat 02.00'de çağrılan acil bakım ekibine ödenen %50 zamlı fazla mesai.
Kaybedilen üretim kapasitesi
Kaybettiğiniz yalnızca zaman değildir; satmayı planladığınız ürünleri de kaybedersiniz.
- Örneğin saatte 500 adet üreten ve adet başına 10 USD katkı sağlayan bir hatta dört saatlik üretim kaybı, stok, talep ve telafi kapasitesi henüz hesaba katılmadan 20.000 USD'lik bir üretim fırsatının kaçması demektir.
Malzeme hurdası ve enerji kaybı
Plastik ekstrüderi ya da gıda pişirme fırını gibi sürekli çalışan bir proses aniden durduğunda, o sırada makinenin içindeki malzeme çoğu zaman kullanılamaz hâle gelir.
- Hurdaya çıkan malzeme: Çöpe gitmesi gereken hammadde.
- Bertaraf masrafı: Sertleşen plastiği ya da yanan gıdayı taşıyıp geri dönüşüme göndermenin maliyeti.
- Yeniden devreye alma enerjisi: Fırını yeniden ısıtmak ya da kompresörü soğuktan çalışma basıncına getirmek için çekilen elektrik gücündeki (kW) büyük sıçrama.
Sözleşmeden ve operasyondan doğan sonuçlar
Bu etkiler ciddi boyutlara ulaşabilir, ancak tesisin kendi sözleşmeleri ve çalışma düzeni üzerinden hesaplanmalıdır.
- Tedarik zinciri cezaları: Geç teslimat ya da müşterinin hattını durdurma gibi durumlara dair cezalar, müşteri sözleşmesinde açıkça tanımlanmışsa uygulanabilir.
- Marka itibarı: Teslim sürelerinize artık güvenmediği için rakibe geçen bir müşteri.
- Çalışan motivasyonu: Sürekli yangın söndürmekten tükenen bakım ekipleri; ardından gelen yüksek personel devri ve yıllar içinde birikmiş saha bilgisinin kaybı.
Gerçek duruş maliyeti (TDC) formülü
Başlangıç değerinizi bulmak için darboğaz olan belirli bir makineye şu basitleştirilmiş formülü uygulayın:
TDC = (Lost Revenue per Hour) + (Idle Labor per Hour) + (Maintenance Repair Costs) + (Scrap/Energy Costs) + (SLA Penalties)
Formüldeki kalemler sırasıyla saatlik gelir kaybı, saatlik boşta işçilik, bakım ve onarım maliyeti, hurda ve enerji maliyeti ile SLA cezalarıdır. Kritik bir ekipman için bu rakam bir kez çıkarıldığında ekip, sensör ve iş akışı yatırımlarını tesise özgü, herkesin görebileceği bir başlangıç değeriyle kıyaslayabilir.
Örnek maliyet dağılımı: darboğazdaki bir montaj hattı
Kalemlerin nasıl toplandığını göstermek için kurgulanmış bir örnek; ağır sanayide kritik bir montaj hattını ele alalım:
1 saatlik plansız duruşun gerçek maliyeti
| Kalem | USD / saat |
|---|---|
| Kaybedilen üretim geliri | 450.000 |
| SLA kapsamındaki müşteri cezaları | 25.000 |
| İşçilik (fazla mesai ve bakım) | 15.000 |
| Malzeme hurdası ve enerji | 10.000 |
| Tedarik zinciri aksaması | 30.000 |
Klasik alarmlar duruşu neden pek önleyemez?
Duruş bu kadar pahalıysa neden hâlâ bu kadar sık yaşanıyor? Cevap, klasik otomasyonun kurgusunda saklı.
Fabrikaların çoğu PLC'deki basit eşiklere ve SCADA alarmlarına güvenir. Motorun sıcaklığı 85°C'yi geçerse HMI ekranında kırmızı bir ışık yanıp söner ve alarm kornası çalar.
Bu, olaya sonradan tepki veren bir yapıdır. Sıcaklık gerçekten 85°C'ye ulaşıp alarm çaldığında rulman çoktan sarmış, motor çoktan yanmış ve duruş çoktan başlamıştır. Bu yaklaşım arızayı önlemez, yalnızca arızaya tepki verir.
Arızayı önlemek için sabit eşik aşılmadan haftalar önce beliren anormalliği yakalamanız gerekir.
Sahada tepkiden öngörüye geçmek
Arızadan kaynaklanan duruşların bir kısmını azaltmanın yollarından biri, uygun durum izlemeyi önleyici ve kestirimci bakımla birleştirmektir. Bu yaklaşım her arıza türüne ya da her ekipmana uygun değildir.
Kestirimci bakım, makinenin titreşimini, sesini ve enerji tüketimindeki değişimleri sürekli ve yüksek frekansta analiz etmeyi gerektirir. Ancak fabrikadaki her motordan saniyede 10.000 veri noktasını buluttaki bir yapay zekâ sunucusuna göndermek mümkün değildir. İnternet bant genişliği maliyeti astronomik boyutlara ulaşır, gecikme de yapay zekâyı işe yaramaz hâle getirir.
Proxus uç kuralları
Proxus uç mimarisi bu yaklaşımı tersine çevirir. Yoğun veriyi merkezdeki bir modele göndermek yerine ilk analizi makinenin hemen yanında yapar.
Adım 1: Yüksek frekanslı veriyi yerelde toplayın
Sahadaki bir Proxus Edge Gateway'i doğrudan PLC'ye ya da titreşim sensörlerine bağlanır ve binlerce veri noktasını, dışarıdaki internete hiç çıkmadan yerelde toplar.
Adım 2: Anormallikleri Edge Gateway'de yakalayın
Proxus anomali kuralları, Z-skoru, IQR, hareketli ortalama, değişim hızı, kayma (drift), sabit kalma (flatline) ve veri boşluğu (gap) gibi istatistiksel dedektörleri doğrudan Edge Gateway'in üzerinde, anlık ya da belirli bir zamanlamayla çalıştırır. Her sinyali kendi yakın geçmişiyle, yani tam o motorun "sağlıklı nabzıyla" karşılaştırır. Ağ bağlantısı kesildiğinde de çalışmaya devam eder.
Adım 3: Erken uyarı gönderin
Doğrulanmış bir model ya da alarm kuralı, sabit eşiğe ulaşılmadan önce bir sapmayı fark edebilir. Uyarı tanımlı güven ve onay ölçütlerini karşılarsa Proxus, bir kural eylemiyle ya da REST gibi bir veri hedefi üzerinden CMMS'e incelenmek üzere bakım önerisi gönderebilir. Uyarının ne kadar erken geldiği ve ne kadar isabetli olduğu, her arıza türü için ayrıca ölçülmelidir.
Onarım, planlanmış ve üretimi etkilemeyen saatlerde yapılır. Arıza türü önceden sinyal veriyorsa, o arızadan kaynaklanan plansız duruşlar azalabilir.
Duruş maliyetini öncelik belirlemek için kullanın
Gerçek duruş maliyetini hesaplamanın amacı çarpıcı sunumlar hazırlamak değil, öncelikleri doğru belirlemektir. Tesis, hangi ekipmanın en büyük operasyonel ve mali kayba yol açtığını bildiğinde sensör, uyarı ve bakım süreci yatırımlarını en çok fark yaratacakları yere yönlendirebilir.
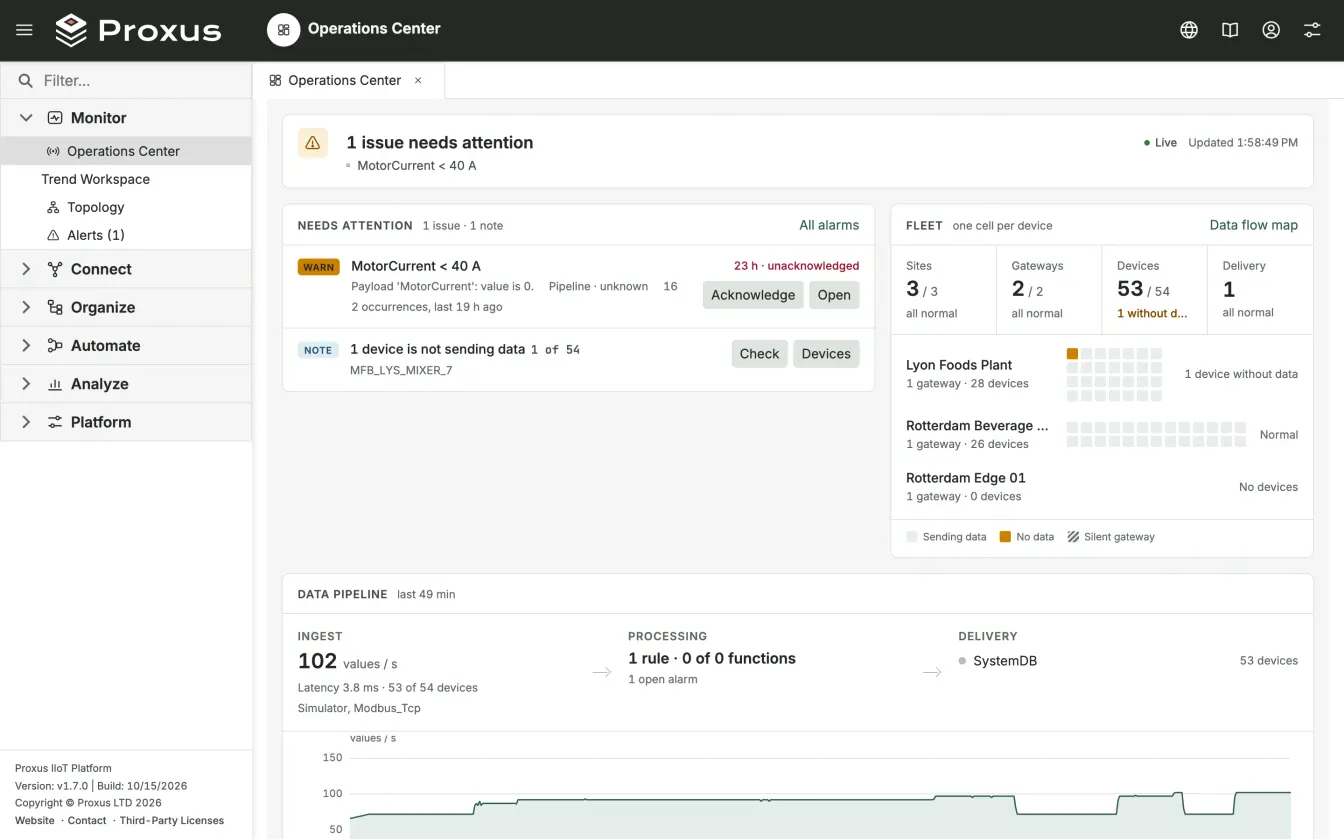
Bu işe başlamak için eski makineleri yenilemeniz gerekmez. Uç bilişim ve Unified Namespace ilkeleri üzerine kurulmuş modern bir IIoT platformu, mevcut ekipmanların etrafına görünürlük ve olay takibi ekleyebilir. Makine ve OEE görünürlüğü, makine durumlarının ve duruş sürelerinin kontrolörden hat hat nasıl alındığını gösteriyor; duruş maliyeti hesabının başlaması gereken kayıt da budur.
Bu yaklaşım ne zaman uygun olmayabilir?
- Seyrek gelen telemetri, tamamen dağıtık bir yapının karmaşıklığına değmeyebilir.
- Küçük, tek hatlık tesisler işe daha basit mimarilerle başlamayı tercih edebilir.
- Eski sistemlerden gelen katı kısıtlar, geçişin aşama aşama yapılmasını gerektirebilir.
- Güvenlik açısından kritik kapalı çevrim kontrol, PLC ve Safety PLC katmanlarında kalmalıdır.
Sonuçlar iş yüküne, donanım kapasitesine ve kurulum yapısına bağlıdır.
Sık sorulan sorular
Fabrikamdaki duruşun gerçek maliyetini nasıl hesaplarım?
Duruş maliyeti kaybedilen üretim katkısını, boşta bekleyen personeli, hurda ya da yeniden işlemeyi, sözleşmeden doğan etkileri ve toparlanma için harcanan fazla mesaiyi kapsayabilir. Hangi kalemlerin nasıl hesaplanacağı muhasebe politikasına, talebe, stoklara ve telafi kapasitesine göre değişir. Tanımladığınız kalemleri her hat için ayrı ayrı takip edin ve uygun olduğunda OEE takibiyle ilişkilendirin.
Kestirimci bakım ile önleyici bakım arasındaki fark nedir?
Önleyici bakım zamana, kullanıma ya da riske göre belirlenen aralıklarla yapılır. Kestirimci bakım ise makinenin durum verisini ve doğrulanmış modelleri kullanarak yıpranmayı ya da arıza riskini tahmin eder. Müdahalenin daha doğru zamanlanmasına yardımcı olur, ancak her ekipman için arızanın tam olarak ne zaman olacağını söyleyemez.
IIoT plansız duruşları ne kadar sürede azaltır?
Herkes için geçerli bir süre yoktur. Sonuç ekipmanın ne kadar kritik olduğuna, arıza türlerine, sensör kalitesine, mevcut bakım düzeninin olgunluğuna ve kurumun erken uyarılara göre gerçekten harekete geçip geçmediğine bağlıdır. Uygulamada ilk ölçülebilir fayda çoğu zaman, ekipler birkaç darboğaz ekipmanda gerçek anormallikleri sıradan gürültüden ayırmak için kural motoru otomasyonunu kullanmaya başladığında görülür.
Kaynaklar
- ISO 13381-1 - Makinelerde durum izleme ve teşhis üzerine, kalan faydalı ömrü tahmin etmeye yönelik prognostik standart.
Son güncelleme: 21 Ekim 2026